调光膜(PDLC聚合物分散液晶膜)作为智能玻璃、汽车天窗、建筑幕墙等领域的核心功能材料,其切割加工质量直接决定终端产品的光学性能和电气可靠性。然而,调光膜的多层复合结构使其对切割工艺有着极为苛刻的要求——稍有不慎便会出现边缘击穿、分层、毛刺等问题。本文从材料特性出发,系统分析调光膜的切割难点,并重点介绍振动刀切割机在这一领域的工艺优势与选型要点。
调光膜的材料结构决定了切割难度
要理解调光膜为什么难切,需要先看清它的“层叠结构”。典型PDLC调光膜由多层材料复合而成:第一基材层(PET,50-125μm)、第一导电层(ITO,约25-100nm)、聚合物分散液晶层(15-20μm)、第二导电层(ITO)、第二基材层(PET),部分产品外层还附有保护膜层(125μm PET)。整个膜材厚度通常在0.27-0.38mm之间,看起来不厚,但每一层都有不同的物理和化学特性。
其中最大的挑战来自中间的液晶层——它的厚度往往只有15-30μm,且被上下两层极薄(纳米级)的ITO导电层夹在中间。ITO导电层是脆性材料,受到机械应力容易产生微裂纹;液晶层则对温度和压力高度敏感,过热会导致液晶微滴变性,压力过大会造成液晶层流动、分层。此外,调光膜整体比普通贴膜厚约3倍,裁切时操作不当极易造成崩边。
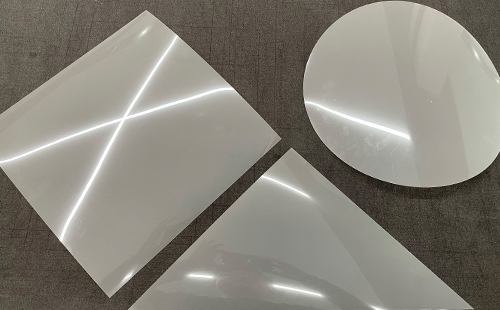
调光膜切割方式详解:四种工艺全面对比
1. 手工裁切
手工裁切是最传统的加工方式,主要工具包括剪刀、裁膜刀、美工刀和直尺。操作人员依靠手工控制力度和方向,沿着标记线或模板进行切割。
手工裁切的优势是门槛低、工具简单、前期投入小,适合少量打样或临时修补。但它的局限性也非常明显。首先,人工力度难以精确控制,调光膜中间液晶层只有15—30μm,上下ITO导电层又是脆性材料,稍有不慎就会造成边缘不齐、局部压伤、膜层分离或导电层微裂纹。其次,手工裁切效率低,难以保证批量产品尺寸一致性,异形、圆弧和精细图形基本无法稳定加工。第三,切口容易出现毛刺、锯齿和边缘发白,后续封装时可能影响密封性和绝缘性。
因此,手工裁切只适合对精度要求不高、数量极少的临时场景,不适合批量化和光学级调光膜加工。
2. 激光切割
激光切割利用高能量激光束对材料进行热熔或气化分离,具有切割速度快、可切异形、自动化程度高等优点。在普通薄膜、亚克力、木材等材料上,激光切割表现优异,但在调光膜上却存在明显风险。
调光膜对热非常敏感。激光切割过程中产生的高温会导致中间液晶层变性,使切割边缘出现烧蚀、发黑、焦黄和凝固颗粒物。更严重的是,上下两层ITO导电层在激光热作用下可能发生熔融粘连,造成边缘短路或局部击穿,直接影响调光膜的电气性能。切割后边缘残留的碳化颗粒物还可能引发边部火花、短路等安全隐患。此外,激光切割产生的烟尘和异味也需要额外处理。
因此,激光切割虽然效率高,但并不适合对边缘绝缘性、光学性能和可靠性要求较高的调光膜加工,尤其是汽车调光膜、建筑调光膜和光学显示类调光膜。
3. 刀模冲压
刀模冲压是通过预先制作好的刀模,在冲压设备上对调光膜施加压力,使刀模切入材料完成成形。它的优点是适合大批量、单一形状的加工,单件效率较高,尺寸一致性较好。
但刀模冲压的缺点同样突出。第一,开模成本高,一套刀模通常需要500—2000元,复杂图形成本更高;第二,开模周期长,打样通常需要3—5天,设计修改后还需重新开模,柔性不足;第三,冲压过程中材料整体受压,调光膜容易产生压溃、拉伸变形和边缘分层;第四,刀模刃口磨损后需要修模或更换,维护成本不低。对于小批量、多品种、异形定制化的调光膜订单,刀模冲压并不经济。
因此,刀模冲压更适合形状简单、批量极大、设计长期不变的产品,不适合频繁换款和精密异形切割。
4. 振动刀切割
振动刀切割是近年来在调光膜加工领域快速普及的工艺。其原理是刀具以每分钟20000—40000次的高频垂直振动切断材料,振幅通常在0.1—2.5mm之间。由于是纯机械冷切割,不产生热量,因此从根本上避免了激光切割的热损伤问题。
振动刀切割调光膜的核心优势体现在以下几个方面。
第一,无热影响,杜绝边缘击穿。振动刀切割不产生高温,不会导致液晶层变性,也不会造成ITO导电层熔融短路。切割过程无烟雾、无异味、无辐射,能最大程度保持调光膜材料性能稳定。
第二,无分层、无毛刺,边缘质量优异。调光膜切割后最怕层间分离和边缘毛刺。专业振动刀切割机配备定制刀具和刀片,配合真空吸附平台固定材料,切割后边缘无分层,刀口笔直光滑,材料在整个过程中保持平整,不会弯曲或折叠。
第三,高精度,满足光学级要求。现代振动刀切割机切割精度可达±0.05—0.1mm,定位精度可达±0.01mm,最小直径1mm的圆弧或复杂图形也能精准切割,且切口无焦黄、无发黑、无粘连。
第四,免刀模,柔性生产。直接导入CAD、AI等设计文件即可切割,修改设计后3分钟内可启动打样,无需等待刀模制作,特别适合定制化、小批量、多品种订单。
第五,刀具兼容性强,应用灵活。除振动刀外,还可配备拖刀、圆刀、半切刀等,满足全切、半切电极、异形切割等不同工艺需求。配合自动送料系统,还可实现卷对卷连续加工,提升产能。
综合来看,手工裁切适合极少量临时加工,激光切割不适合热敏感和多层导电膜材料,刀模冲压适合大批量简单形状,而振动刀切割在精度、边缘质量、材料适应性和柔性生产方面表现最为均衡,是目前调光膜切割加工的最优方案之一。
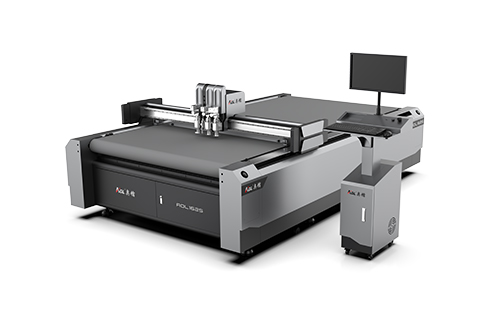
调光膜切割设备选型建议
在选购调光膜振动刀切割机时,建议重点关注以下几点:
精度指标:切割精度至少应达到±0.1mm,定位精度优于±0.05mm。对于光学显示领域的调光膜加工,建议选择精度更高的设备。
吸附系统:调光膜是柔性薄膜材料,切割时必须依靠真空吸附平台牢固固定。优选分区真空控制平台,可根据不同膜材厚度调节吸附力,避免材料起皱或移位。
视觉定位:如果切割的调光膜上已有印刷图案或需要高精度对位,建议选配CCD工业相机视觉校正系统,可实现自动纠偏,确保批量加工尺寸一致性。
刀具兼容性:建议选择支持多刀具快速更换的设备,除振动刀外,还可配备拖刀、圆刀、半切刀等,以适应不同切割工艺需求(如半切电极、异形全切等)。
效率考量:切割速度可达1200-2000mm/s,配合自动送料系统可实现卷对卷连续加工,大幅提升产能。
调光膜材料切割的难点在于“薄、软、多层、精密”——每一层都不能受到热损伤或机械分层。振动刀切割技术以其无热影响、高精度、无分层的特性,正在成为调光膜加工领域的主流方案。对于有调光膜切割需求的企业而言,选择一台性能匹配的振动刀切割机,不仅能提升成品率,还能通过数字化排版和免刀模生产显著降低综合加工成本。
如果您正在寻找调光膜切割的解决方案,欢迎联系我们获取针对您具体材料规格的切割工艺方案和设备配置建议。