在橡胶制品、PVC输送带、矿用胶带的生产和加工环节,切割是绕不开的一道工序。长期以来,行业里主流的切割方式无非两种:防爆电动砂轮高速磨削,或者工人手持皮带刀手工裁切。这两种方式在今天的生产节奏面前,越来越显得力不从心。
砂轮切割的问题最直观——高速旋转的砂轮片与橡胶摩擦时产生大量烟雾和粉尘,操作人员不得不佩戴重型防护装备作业。更麻烦的是,砂轮磨削本质上是一种“热切割”,橡胶在高温下会局部软化甚至焦化,切口边缘出现发黑、毛刺,后续搭接工序还得额外打磨处理。而手工切割虽然不产生热量,但对工人经验的依赖极高,一条三米长的输送带端面,老师傅也很难保证刀口完全平直。效率方面,传统砂轮或人工方式完成一次切割往往需要数十分钟,遇到厚规格钢丝绳芯胶带更是耗时费力。
振动刀切割机的出现,正在改变这个局面。
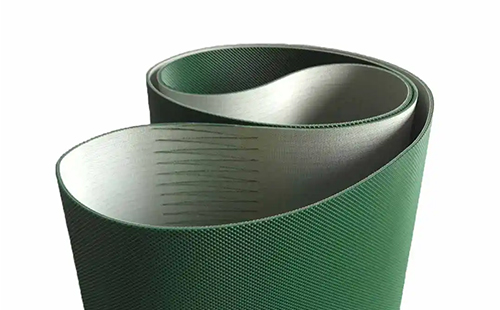
振动刀切割输送带的技术逻辑:物理冷切割
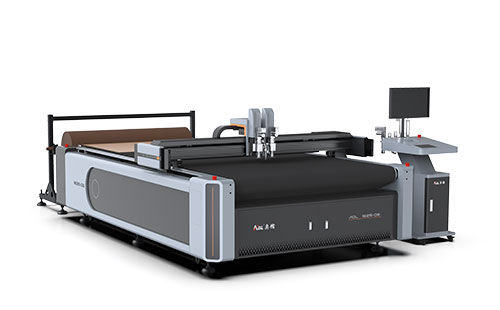
振动刀切割机的核心原理并不复杂:刀片以每分钟15000到25000次的高频振动进行上下运动,同时配合X/Y轴数控运动系统,按照预设路径对材料进行“切割”而非“磨削”。刀片本身并不高速旋转,而是以极小的振幅(通常1-3mm)反复冲击材料,依靠刃口的锋利度和振动频率来“划开”橡胶分子间的结合力。
这种切割方式对输送带材料有几个天然适配性。
首先是冷切割特性。整个过程中刀具与材料之间没有高速摩擦,产热极低,橡胶不会出现局部软化或焦化,切口边缘干净整齐,无需二次修整。对于对温度敏感的橡胶配方,这一点尤为重要。
其次是对柔性材料的适应性。输送带虽然有骨架层(帆布或钢丝绳),但整体仍然属于柔性材料。振动刀切割时,材料通过真空吸附固定在毛毡输送带上,刀片沿程序路径走位,可以轻松完成直线、弧形、V形槽等多种轮廓的切割。通道式数控振动刀切割机甚至配备了连续输送带送料系统,材料不间断进给,机器连续切割,适合卷材和大批量生产场景。
精度方面,主流振动刀切割机的切割精度可以稳定在±0.1mm,重复定位精度在±0.05mm左右。对于需要搭接的输送带端面切割,这个精度意味着搭接面贴合更紧密,接头强度更有保障。
从橡胶输送到PVC输送带:适用材质与参数参考
振动刀切割机在输送带领域的适用范围比很多人想象的要宽。橡胶输送带、PVC输送带、硅胶带、聚氨酯带等常见工业输送带材质都可以处理。切割厚度的边界主要取决于材料硬度和刀片配置,软性橡胶材料通常可以切到20-60mm,硬质材料则建议控制在12mm以内以获得最佳切口质量。
以一台典型的自动送料振动刀切割机为例,运行速度可达1200mm/s,切割速度在400-800mm/s之间根据材料调整,加工线速度在0-10m/min范围内可调。设备标配真空吸附工作台,通过分区吸附将输送带牢牢固定在毛毡带上,防止切割过程中材料移位——这一点对薄型输送带的精密切割尤为关键。
刀具选择上,钨钢振动刀是标配,对于含有钢丝绳骨架的矿用输送带,还可以选配专用的冷却切割机构,通过调节振幅来适配不同规格的输送带,同时防止高速切割时橡胶碎屑粘附在刀刃上。
哪些场景最能体现振动刀切割输送带的价值?
橡胶制品厂的批量下料。 输送带生产企业在接到不同宽度和长度的订单时,需要频繁调整切割规格。振动刀切割机直接导入CAD图纸即可切换切割路径,不需要更换模具或重新调整刀具,换单时间从传统方式的十几分钟压缩到几十秒。
矿用输送带的现场修补与更换。 井下环境对切割作业的安全要求极高,砂轮切割产生的火花和烟雾在矿井下是明确的安全隐患。振动刀切割属于冷切割,无明火、无粉尘,更适合井下或防爆区域使用。配合便携式或通道式机型,可以在不拆卸整条输送带的情况下完成局部切割和更换。
输送带加工厂的连续生产线。 通道式振动刀切割机配备自动送料系统后,可以实现卷材的不间断切割。材料从送料端进入,切割完成后从排料端输出,整个过程无需人工干预,一名操作人员即可管理整条切割线。
切割质量之外,还需要关注什么?
振动刀切割输送带的效果,很大程度上取决于两个“配角”:毛毡输送带和日常维护。
毛毡带作为承载材料的平台,同时也是刀片下切时的“缓冲垫”。质量好的毛毡带表面致密均匀,刀片切下时阻力一致,切口才不会出现深浅不一的情况;而劣质毛毡带纤维松散,切割时材料容易位移,轻则切口毛糙,重则刀片偏移甚至损坏。建议选择耐切割性能经过验证的工业级毛毡带,表层密度在0.8-1.8mm范围的聚酯毛毡产品在振动刀场景下表现比较稳定。
维护方面,每天工作结束后用气枪清理刀座和导轨上的橡胶碎屑是基本操作。同步带的张紧度需要定期检查,弹性传动系统在长期高频振动下容易出现松弛,张紧度不足会直接反映为切割精度漂移。对于皮带传动机型,20000次/分振频下2米长同步带的弹性滞后量可达0.15-0.3mm,这个量级在切割5mm以上硬质材料时就会表现为明显的“切角过冲”。因此,如果输送带材料较厚或硬度较高,建议优先考虑齿条传动机型,刚性接触在抗振和精度保持上更有优势。
输送带切割从砂轮磨削和手工刀切走向数控振动刀,本质上是从“经验驱动”向“程序驱动”的转变。冷切割保证了切口质量,数控系统保证了形状精度,自动送料保证了批量效率。对于每天都要面对不同规格、不同材质输送带切割需求的加工企业来说,这套组合带来的不只是单次切割质量的提升,更是整条产线节拍的可预测和可控制。