为什么聚酯纤维棉“难切”?
聚酯纤维棉(PET纤维棉)是一种多孔、蓬松的合成纤维材料,广泛用于吸音板、隔音棉、汽车内饰、过滤材料、家纺填充等领域。很多人第一次接触切割加工时都会遇到同样的困扰:用传统刀片切,材料被压扁、边缘毛糙;用激光切,边缘烧焦发黄、气味刺鼻;用模切冲压,换个版型就得重新开模,成本高、周期长。
聚酯纤维棉的加工难点源于它的材料特性——低熔点、高回弹性、多孔结构。它在受力时容易压缩变形,在受热时容易熔化甚至产生有害气体,这就决定了不是所有切割设备都能胜任。选对设备,关键要从“材料匹配”出发,而不是先看机器参数。
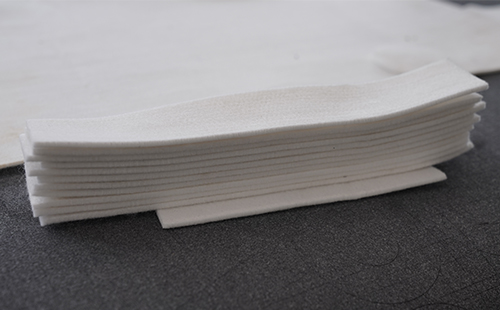
三种主流切割方式,各自的“脾气”不一样
目前聚酯纤维棉的切割设备主要分为三大技术路线:振动刀切割、激光切割和超声波切割。它们的工作原理截然不同,适合的场景也大相径庭。
振动刀切割——物理冷切割,最“稳”的选择
振动刀切割机通过电机驱动刀片以每分钟上万次的频率上下振动,同时切割头沿预设路径移动,像一把极快速的“电动锯条”一样切开材料。整个过程不产生热量,因此没有熔化、焦边、异味等问题,对聚酯纤维棉的结构完整性保护最好。边缘干净锐利,不会出现纤维拉扯或压扁的情况。
振动刀的另一大优势是刀具更换灵活。根据加工需要,可以快速更换为圆刀、半切刀、V型斜切刀、铣刀等不同刀具,一台设备就能完成直切、45°倒角、V型开槽、镂空、冲孔等多种工艺,特别适合聚酯纤维吸音板、隔音软包等产品的批量加工。主流振动刀切割机的重复精度可达±0.1mm,高端机型甚至能稳定在±0.05mm。设备价格方面,基础的数控振动刀裁切机约6-10万元起步,配置视觉识别等功能的机型价格在10-20万元区间。
激光切割——热加工,效率高但有“副作用”
激光切割利用高能光束熔化或汽化材料,切割速度快、切缝窄、精度极高,加工精度可达±0.02mm。聚酯纤维在激光照射下会熔化并重新固化,形成密封边缘,能有效防止纤维磨损和脱散,这是激光的独特优势。
但激光的热效应也带来了明显的局限。切割聚酯纤维棉时,熔化的边缘在声学特性上与板材其他区域不同,可能影响吸音板的声学一致性;切割过程中产生的烟雾和气体需要配备专业的通风和过滤系统,增加了操作复杂度和成本。此外,激光设备的价格跨度很大,从数万元到数百万元不等,柔性材料切割用途的CO?激光机通常在10-30万元区间。
超声波切割——封边锁丝,化纤材料的“定制方案”
超声波切割利用高频振动在刀头与材料接触面产生摩擦热,瞬间熔断并封合切口,特别适合合成纤维材料的切割与封边一次完成。对聚酯纤维棉来说,超声波切割能有效解决切口抽丝、散边的问题,在无纺布、化纤纺织品领域应用广泛。不过,超声波设备对材料的厚度和密度有一定要求,更适合薄型至中厚型的聚酯纤维材料,且设备投入相对较高,手持式机型也要数万元起步。对于大面积、厚板材的加工需求,超声波通常不是首选方案。
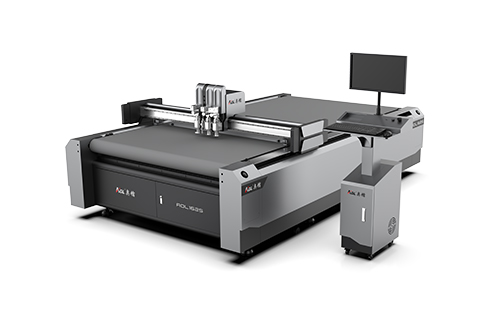
选购时必须关注的三个“硬指标”
确定了设备类型之后,选购环节还有三个容易被忽视但非常关键的因素。
第一,机身刚性决定精度寿命。 振动刀切割机在高频振动下工作,刀头每分钟经历上万次换向冲击。如果机身不够重、不够稳,用一两年就会出现切圆变扁、角度偏移、机身晃动等问题。判断方法很简单:看机身是否采用厚壁方钢整体焊接、是否经过高温退火处理消除内应力,这些工艺直接影响设备十年后的精度表现。
第二,刀具系统决定工艺能力。 一台好的振动刀切割机应该支持多种刀具快速更换,包括振动刀、圆刀、V型斜切刀、拖刀等。如果你需要加工聚酯纤维吸音板的45°拼花倒角或V型开槽,必须确认设备具备相应的刀具和工艺支持能力。那些只配单一刀具的机型,后续扩展会非常受限。
第三,软件排版决定材料利用率。 聚酯纤维棉板材价格不低,排版优化直接关系到利润。搭载智能嵌套排版软件的设备,可以将材料利用率提升10%以上,长期来看节省的材料成本可能超过设备本身的差价。
回到最核心的问题——你到底需要哪种聚酯纤维棉切割机?按以下逻辑快速判断:
如果你加工的是聚酯纤维吸音板、隔音棉板材,需要开槽、倒角、镂空等多工艺 → 选数控振动刀切割机,一步到位,环保无焦边。
如果你加工的是聚酯面料卷材,追求大批量、高速度的连续裁剪 → 选CO?激光切割机配传送系统,效率优先。
如果你加工的是薄型聚酯无纺布,对封边有严格要求 → 选超声波切割机,切割封边一次完成。
如果你是刚开始做聚酯纤维棉加工,预算有限但需求多样 → 优先考虑平板式振动刀切割机,投入适中、适应性强。
没有“最好”的切割机,只有最适合你材料和产能需求的那一台。建议在最终下单前,拿自己的实际材料到厂家做切割打样,亲眼看过切面效果再做决定,这比看任何参数表都靠谱。