滤布是柔性过滤材料,涤纶、丙纶等化纤材质怕热、易脱丝,切割设备和普通布料不一样。本文从滤布材料特性出发,对比振动刀、超声波、激光等主流滤布切割方式的原理、优缺点和适用场景,并给出按产品形态对号入座的选型建议,帮你一次选对滤布切割设备。
为什么滤布 "不好切"?先懂材料,再谈设备
滤布(过滤布)主要用于固液分离和气固过滤,常见于板框压滤机、带式过滤机、除尘器、滤芯等设备。材质以涤纶(聚酯)、丙纶(聚丙烯)、锦纶(尼龙)等化纤为主,结构上有经纬交织的机织滤布和三维结构的针刺毡两大类。
滤布有三个明显不同于普通布料的切割难点:
第一,脱丝与毛边。机织滤布由经纬纱交织而成,普通刀片切割后边缘纱线松散,毛边、脱丝严重,直接影响过滤效率和滤板密封。
第二,热敏性。涤纶、丙纶都是化纤材料,受热会熔融。激光、热刀加工容易在切边留下焦黄、发硬、结壳层,这些熔化物会堵住过滤孔径,影响滤布透气量和过滤精度。
第三,弹性与轻薄。锦纶等滤布弹性好,切割时易被刀具拉扯变形;轻薄滤布又容易移位、起皱,导致尺寸不准。
因此,选滤布切割设备,核心看三件事:切边能不能锁住(不脱丝)、加工温度高不高(不焦边)、料压得稳不稳(不变形)。
滤布切割的 4 种主流方式
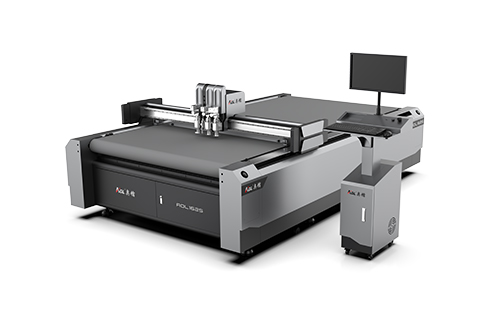
(一)振动刀切割机。原理是刀片高频振动、物理冷切割。优点是冷加工不焦边、不损伤滤布过滤结构;CAD 图纸导入即可切割,异形、开孔、批量裁片都能做;换款零模具成本;配合真空吸附可稳定压料。缺点是设备投入相对较高。适合板框压滤机滤布、异形滤片、滤布裁片等大部分滤布加工场景,是目前滤布柔性裁切的主流方案。
(二)超声波切割机。原理是利用 20kHz~40kHz 高频振动能量使纤维瞬间熔断,切割同时完成封边,切边光滑无毛边、不脱丝。优点是切封一体,特别适合滤袋、滤筒、滤芯等需要封边防散丝的产品。缺点是速度相对较慢,对厚料、大件适用性有限。适合袋式除尘滤袋、滤芯滤布等封边类产品。
(三)激光切割机。原理是激光烧蚀切割,切缝细、边缘可熔融封边。优点是精度高、可做精细异形,适合涤纶等化纤薄滤布。缺点是滤布多数是热敏材料,激光易产生焦边、气味和熔化物,厚滤布、针刺毡不适用;设备耗材和维护成本高。适合薄料小件、对封边有要求且材质耐受的场景。
(四)普通裁剪与冲切。普通裁布机或人工裁剪适合小批量、直线裁条,成本低,但毛边多、效率低、精度差;冲切刀模适合大批量单一标准形状,效率高,但每款都要开模。适合特定批量场景。
按产品形态对号入座:你到底该买哪种?
第一,做板框压滤机滤布(矩形、圆形、带孔滤板),选数控振动刀切割机。滤布要开孔、裁异形、批量一致,振动刀图纸导入即切,免开模,是目前压滤机滤布厂的主流配置。
第二,做除尘滤袋、滤筒、滤芯等需要封边的产品,选超声波切割机,或振动刀切割后配合封边工序。切封一体能直接解决脱丝、散边问题。
第三,做带式过滤机滤带、卷材连续批量供料,选振动刀加自动送料和纠偏装置,实现宽幅卷材连续排版切割。
第四,做薄料小件、高精度异形滤片,可考虑激光切割,但先确认材质耐热性,涤纶、丙纶等易焦边材质慎用。
第五,单一标准款、常年大批量,可考虑冲切刀模,先核算开模成本与订单量是否划得来。
拿不准的,把滤布样品和图纸寄给厂家试切,看切边、看毛边、看尺寸精度,再定机型。
三个常见误区
第一,用激光切所有滤布。涤纶、丙纶都是热敏化纤,激光切割易焦边、产生熔化物堵孔,影响过滤性能,针刺毡厚料基本切不动。
第二,认为普通剪刀或裁布机够用。机织滤布边缘散丝脱线,后续缝边、锁边的人工成本远超设备差价。
第三,只看价格不看配置。低价机往往没有真空吸附和自动送料,卷材滤布跑偏、轻薄料移位,废料损耗大。
FAQ:滤布切割常见问题
问:滤布切割机多少钱一台?
答:价格主要由加工幅面、刀头配置、吸附与送料方式决定,不同配置差价较大。建议按最大滤布尺寸和批量向厂家提供图纸询价。
问:振动刀切割滤布会毛边吗?
答:振动刀是物理冷切割,切边整齐,比普通刀片毛边明显减少;机织滤布若有较高防散丝要求,可配合超声波封边或后道锁边工序。
问:滤布切边脱丝散线怎么解决?
答:一是换用超声波切封一体设备,切割同时封边;二是用振动刀切割后做锁边处理;三是避免热加工导致熔边变脆。
问:切滤布用激光还是振动刀?
答:看材质和厚度。涤纶、丙纶等热敏材料优先振动刀;极薄化纤滤布且有封边需求可考虑激光,但需先做试切确认焦边风险。
选滤布切割机,先定位 "切什么产品、什么材质、多少批量",再对号入座:异形裁片、开孔滤板,优先数控振动刀切割机;滤袋滤芯封边,选超声波;卷材宽幅连续加工,振动刀加自动送料;薄料小件高精度,评估激光但注意材质耐热性。拿不准的,直接寄样免费试切,看切边、看精度、看速度,再下单不迟。