皮料是切割难度较高的一类材料。它不像布料那样规整,也不像塑料那样均质--一张真皮有大有小、有厚有薄,还带着虫咬、血筋、伤疤;超纤和 PU 虽然是卷料,但表面涂层怕高温、怕压痕。很多工厂在切皮料时遇到的"边缘发黄""上下层尺寸不一致""利用率上不去",往往不是工人不熟练,而是设备工艺与材料特性没有对上。
本文围绕皮料切割的实际问题,梳理振动刀切割机、激光切割机、刀模裁断机等设备的适用范围,并按真皮、超纤、PU 等常见皮料给出选型思路。
一、皮料切割难在哪里?先理解四个材料特性
第一,形状不规则、每张都不一样。 天然皮按张(英尺)计价,轮廓是自然的弧形,无法像卷料那样固定幅面排版。这意味着排版环节的工作量远大于其他材料。
第二,存在天然伤残,必须避瑕。 虫咬、划痕、血筋、松面等缺陷需要在切割前识别并避开。全自动"一键切割"在真皮上很难完全替代人工判断,设备的作用是辅助人做决策,而不是取消这一步。
第三,部位性能有差异。 背脊部位紧实、延展性小,适合受力部件;腹部松软、延展性大,通常安排在不显眼或不受力的位置。有经验的排版工会有意识地做"部位分配",这是软件短期内难以完全自动化的部分。
第四,怕热、怕压、怕滑。 真皮和 PU 涂层遇高温容易发黄、发硬、产生气味;表面光滑的皮料在多层叠切时容易层间滑移,导致上下层尺寸偏差。
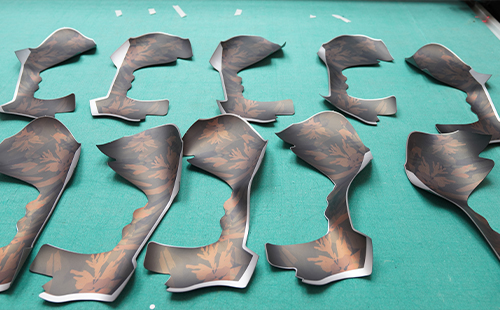
二、常见皮料切割设备的工艺特点
1. 振动刀切割机
振动刀切割机依靠刀片高频上下振动配合数控走刀完成切割,属于机械冷切割,不依靠高温熔化材料。用于皮料加工时,它的特点比较契合材料需求:
冷切割,边缘不易发黄发硬,浅色皮、白色 PU 的外观表现相对稳定;
无需开刀模,导入 DXF、PLT 等版房文件即可切割,改款、改码成本低;
可配圆刀切割软性皮料,圆刀在切割薄皮、曲线时的顺畅度通常优于直刀;
支持投影或 CCD 辅助排版,把样板轮廓投在皮面上,人工避瑕后确认再切;
可集成划线笔、冲孔头,一次装夹完成切割、画线、打孔,减少工序间搬运。
适合场景:真皮避瑕切割、多款式小批量、异形样板、鞋面与箱包打样、对边缘外观要求高的皮料。
2. 激光切割机
激光属于热加工,切割精细、镂空表现力好,化纤基材的合成革切边可自然熔封。但用于真皮和多数 PU 材料时,需要留意边缘碳化、发黄和气味问题,通常要配套排烟除尘,并针对具体料样反复调参。
适合场景:需要镂空图案的装饰皮件、化纤基材合成革、明确要求熔边效果的部件。
3. 液压裁断机(刀模冲切)
依靠刀模一次冲切成型,单件节拍快、单件成本低,适合款式长期固定的批量件。缺点是每个款式、每个码数都要开模,模具投入与存放管理成本较高;同时冲切对皮料伤残的避让灵活性有限,通常需要人工先套模判断。
适合场景:款式稳定、单款批量大的皮鞋部件、皮具五金配件衬片等。
4. 人工电剪、手工裁皮
投入低、灵活,适合极小批量和特殊部位处理,但精度依赖手法,批量一致性较难保证,长期人工成本不低。
5. 五类工艺横向对比
是否需要开刀模: 振动刀切割机、激光切割机、人工裁剪都不需要开模;液压裁断机必须开模。
边缘效果: 振动刀切割机为冷切,边缘不易发黄;激光切割机对化纤可熔边,但真皮和 PU 容易碳化;裁断机冲切边缘整齐;人工裁剪质量取决于手法。
避瑕灵活性: 振动刀切割机配合投影或视觉排版,可在切割前调整位置,灵活性较高;裁断机需人工套模判断;激光切割机通常按固定图形加工,避瑕调整相对不便。
换款速度: 振动刀切割机与激光切割机改图即可换款;裁断机需换模;人工裁剪居中。
典型定位: 振动刀切割机对应真皮避瑕、多品种小批量与打样;激光切割机对应镂空与熔边需求;裁断机对应单款大批量;人工裁剪对应特殊部位与极小批量。
三、按皮料类型选:常见皮料切割方案
头层牛皮、羊皮等天然真皮:建议优先考虑振动刀切割机,配圆刀,并搭配投影排版或 CCD 定位功能。真皮按张切割、需人工避瑕,投影辅助能让排版工在皮面上直接看到轮廓位置,减少反复试摆。真皮不建议多层叠切,单张切割更利于保证一致性。
二层皮、修面皮、贴膜皮:可考虑振动刀切割机。表面覆膜怕高温,冷切割工艺在外观上更稳妥;同时确认吸附力是否足够,避免切割中皮料位移。
超纤(超细纤维合成革):建议振动刀切割机,卷料来料可配自动放卷送料架。超纤幅面规整,适合自动排版;若工艺允许多层叠切,需先测试层间滑移与总厚度是否在刀具行程内。
PU、PVC 人造革:建议振动刀切割机。这类材料涂层遇热易变形发黄,冷切割更有优势;表面光滑的品类要注意压紧与吸附方案。
绒面皮、磨砂皮、翻毛皮:可考虑振动刀切割机配圆刀。绒毛容易被吸附孔压出痕迹,建议测试毛毡台面或加盖透气垫层的效果。
漆皮、镜面皮:建议振动刀切割机,并重点关注台面与压紧方式。这类材料表面易划伤,切割前的铺料与取件方式都要一并考虑。
皮革与海绵、布料的复合材料:可考虑大功率振动刀切割机。需确认复合总厚度、层间是否脱胶滑移,以及刀具行程是否留有余量。
织带、松紧带类辅料:若与皮件配套生产且要求边缘不脱散,可另行评估超声波切割设备,与皮料主切割设备分工使用。
说明:同名皮料在厚度、涂层、鞣制工艺上差异较大,以上为通用参考方向。建议采购前寄送实际皮料做切割测试,以样品效果为准。
四、按生产场景选:五种典型需求的配置思路
场景一:皮鞋鞋面、皮具打样
需求特征:款式多、每款几片、要求当天出样。
建议方向:中小幅面振动刀切割机,配圆刀、划线笔、冲孔头。改完图形即可切割,省掉开刀模的等待,适合版房与样品间使用。
场景二:真皮批量生产,重视材料利用率
需求特征:皮料成本占比高,利用率提升一个点就是实际利润。
建议方向:带投影排版或视觉辅助的振动刀切割机,配合排版软件的料耗统计功能。真皮采购按张计价,排版环节省下的皮料,往往比设备差价更值得关注。建议选型时用自家真实皮料做利用率对比测试,而不是只看软件演示图。
场景三:印花、压花、绣花皮件的定位切割
需求特征:需要沿图案轮廓或标记点精准下刀。
建议方向:带 CCD 视觉定位系统的振动刀切割机,通过识别标记点自动纠偏,降低人工对位误差。这类需求靠普通数控切割较难稳定完成。
场景四:超纤、PU 卷料连续生产
需求特征:整卷来料,希望减少人工铺料与搬运。
建议方向:振动刀切割机 + 自动放卷送料架 + 收料装置,并确认纠偏功能是否满足要求,形成连续切割线。
场景五:单款大批量、款式长期不变
需求特征:同一部件长期生产几十万件。
建议方向:液压裁断机在单件节拍与成本上有优势;若同时存在换款和避瑕需求,可考虑"裁断机做主力款 + 振动刀切割机做换款与异形件"的组合配置。
五、皮料切割设备下单前建议确认的 6 个细节
有效幅面按最大皮张考虑:整张牛皮展开尺寸不小,幅面要按最大来料留余量,而不是按单个部件尺寸。
刀头是否支持圆刀:软薄皮料用圆刀的顺畅度通常更好,确认刀头能否更换与扩展。
吸附与台面方案:绒面、漆皮怕压痕,透气皮料易漏气,建议实测毛毡、盖膜、分区吸附的组合效果。
排版与避瑕功能:投影清晰度、能否手动拖动样板、是否支持部位分配与料耗统计,这几项直接影响日常效率。
软件兼容性:能否直接读取现有版房的 DXF、PLT 文件,避免二次描图。
耗材与售后:刀片、毛毡、垫层的更换周期与价格,以及本地服务响应能力。

六、常见问题解答
Q1:切皮料会有焦边和味道吗? 取决于工艺。振动刀切割机属于机械冷切割,不依靠高温熔化材料,正常情况下不会出现激光加工那样的焦边与碳化。浅色真皮、白色 PU 等对外观敏感的材料,可重点考虑冷切割方案。
Q2:真皮能多层叠切吗? 一般不建议。天然皮每张厚度、延展性不同,叠切难以保证上下层一致,也不利于逐张避瑕。幅面规整、厚度均一的超纤或 PU,可在实测确认层间不滑移、总厚度在刀具行程内的前提下考虑叠切。
Q3:设备能自动识别皮料伤残吗? 部分视觉方案可辅助识别标记与轮廓,但天然伤残的判定还涉及部位性能与产品档次要求,目前多数工厂仍采用"人工判断 + 设备辅助排版"的方式。选型时建议按自己的实际流程验证,而不是只看功能名称。
Q4:振动刀切割机能替代刀模裁断机吗? 两者定位不同。多品种、小批量、频繁换款、需要灵活避瑕的场景,振动刀切割机在综合成本上更有优势;单款超大批量、追求极致单件节拍的场景,刀模冲切仍有价值。多数工厂按订单结构做组合配置。
Q5:切割精度能达到多少? 精度受皮料延展性、刀具、吸附稳定性和图形复杂度共同影响,设备标称精度只是参考值。建议以实际皮料的实测结果作为验收依据,并在合同中约定验收方式。
Q6:一定要先打样吗? 建议打样。带上最常用的 3-5 种皮料、最复杂的一个样板去测试,看边缘质量、尺寸一致性、排版利用率和实际耗时,比看参数表更直观。
皮料切割选型的三步思路
第一步,列清皮料清单:真皮还是合成革、厚度范围、按张还是按卷、有无涂层与绒面。 第二步,明确生产结构:款式数量、单款批量、换款频率、是否需要避瑕与定位切割。 第三步,按上文对照初筛设备类型,再用真实皮料验证边缘效果与利用率。
如果需求集中在真皮避瑕、多款式、异形样板、边缘外观要求高这几项,振动刀切割机通常值得优先纳入评估;若偏向单款超大批量或明确需要熔边、镂空,则把裁断机、激光设备一并纳入对比。皮料切割的核心,从来不是设备参数有多高,而是它能否帮你把每张皮用得更省、切得更稳。