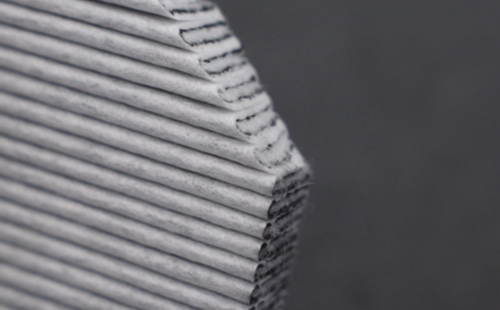
PP 滤芯是以聚丙烯(PP)为原料制成的圆柱形滤芯,常见有熔喷 PP 棉滤芯、PP 折叠滤芯、PP 线绕滤芯,用于水处理、净水机、工业过滤等领域。成品是一根长圆柱管,出厂时需要按规格定长切断,并把两端端面切平、倒角、去毛刺,以便装入滤壳和粘接端盖。
PP 滤芯切割的难点在于:
1. 本体是蓬松的熔喷无纺布或折叠滤材,切口容易掉纤维、起毛边、分层;
2. PP 是热塑性塑料,受热易熔化,切口会焦边、结硬块、拉丝;
3. 端面要求平整、垂直、无杂质,否则端盖粘不牢、密封漏气;
4. 不同批量(实验室打样、小批量、大批量量产)适合的工艺差别很大。
下面把目前行业里常用的几种 PP 滤芯切割方式逐一拆开,说明各自优势和劣势。
方式一:砂轮锯片切割(角磨机 / 型材切割机)
做法:用高速旋转的树脂砂轮片或金属锯片,直接把 PP 滤芯切断。
优势:设备便宜、上手快、切断速度快,适合临时和粗切割。
劣势:
1. 高速摩擦发热大,PP 端面容易焦边、发黄、结硬块;
2. 粉尘大、飞屑多,滤芯切口掉纤维;
3. 端面垂直度差,切面不平整,后续还要打磨;
4. 噪音大,属于粗加工,不适合对密封要求高的滤芯。
方式二:专用滤芯切管机(气动 / 伺服定长双端切平)
做法:把滤芯固定在夹具上,按设定长度用专用切刀或圆刀,两端同时定长切平,很多机型带红外对刀和伺服送料。
优势:
1. 定长准确,两端面一次切平,垂直度好;
2. 适合 10 寸、20 寸等标准滤芯的批量生产;
3. 比砂轮片干净,端面质量稳定。
劣势:
1. 设备专用性强,只能切圆柱滤芯,换直径和长度要调夹具;
2. 单一切断功能,做不了异形端头、开槽、倒角等复杂工序;
3. 初期投入比通用设备高。
方式三:超声波切割
做法:用高频振动的超声波刀片对滤芯端面进行切割,刀片在超声振动下减小摩擦,属于低压力冷切。
优势:
1. 切口干净、无粉尘、无碎屑、无焦边;
2. 对滤芯施压小,不容易压塌熔喷蓬松层;
3. 端面光滑平整,适合高端熔喷滤芯、折叠滤芯和医疗 / 食品级滤芯;
4. 刀片寿命较长,适配 PP、PE 等热塑性材料。
劣势:
1. 设备价格较高,超声波刀头和换能器是耗材;
2. 主要针对端面修边和切断,对设备功率和壁厚有限制;
3. 小批量或杂规格产品分摊成本不划算。
方式四:激光切割
做法:用 CO2 激光头沿圆周或轴向对 PP 滤芯进行非接触热熔切割。
优势:
1. 非接触、自动化程度高,可无人值守连续切割;
2. 无刀具磨损、无需频繁换刀;
3. 适合复杂轮廓和圆周方向自动下料。
劣势:
1. PP 是热塑性材料,激光属于热熔切割,切口会熔化、发黄、结焦皮、拉丝;
2. 熔喷蓬松层受热后收缩变硬,破坏滤材原本的蓬松结构;
3. 产生烟气和刺激性气味,需要除尘排烟;
4. 对端面密封要求高的净水 / 食品级滤芯,焦边和热影响层是隐患。
方式五:振动刀 / 数控刀片冷切
做法:用数控振动刀切割机,靠刀片高频上下振动,在常温冷态下切断 PP 滤芯端面或切异形端头,配合专用夹具固定圆柱滤芯。
优势:
1. 完全冷加工,不发热、不焦边、不拉丝、不结硬块;
2. 切口不掉纤维、不分层,端面保持滤材原本状态;
3. 数控导入图纸即可,可做端面切平、倒角、开槽、异形端头修边,无需刀模,换规格快;
4. 无激光烟气,现场干净,适配 PP、PE、EVA、泡棉等多种柔性 / 半硬质材料;
5. 适合打样、小批量多规格、研发改型,也可接柔性片材滤料的异形裁切。
劣势:
1. 厚壁、大直径实心 PP 棒料或高密度滤材,冷切效率不如锯片;
2. 圆柱滤芯需要配专用旋转夹具或端头工装,直接平铺切不了圆管;
3. 超高速量产节拍不如专用全自动切管机。
方式六:热切 / 电热丝切割
做法:用电热丝或加热刀片直接熔切 PP 滤芯。
优势:
1. 设备简单、切断快,热切后切口自动收边,对蓬松无纺布有一定定型作用。
劣势:
1. PP 熔化会在端面形成熔瘤、硬结皮和拉丝,后续粘接端盖不牢;
2. 热影响层发黄、收缩,影响滤材通透度;
3. 有气味,属于粗放工艺。
方式七:手工钢锯 / 切管器
做法:人工用钢锯、割刀或切管器手动截断。
优势:零设备投入,临时、少量、维修场景能用。
劣势:端面斜、毛刺多、掉纤维,尺寸全靠手量,不适合正式量产。
各切割方式优势劣势对比
1. 砂轮锯片:端面质量差需二次打磨,焦边粉尘大,速度快,设备便宜,适合临时粗切;
2. 专用切管机:端面好、定长平,掉屑少,效率高适合批量,设备专用较贵,适合标准滤芯量产;
3. 超声波切割:端面很好无碎屑,无焦边无粉尘,效率中高,设备贵,适合高端 / 医疗级滤芯;
4. 激光切割:焦边结皮、热影响烟气,自动化效率高,设备中高,适合复杂轮廓自动下料;
5. 振动刀冷切:端面好无焦边,掉屑少,效率中等,设备中等,适合打样、小批量、异形端头;
6. 热切 / 电热丝:熔瘤拉丝、热熔结皮,速度快,设备简单,属粗放工艺,不推荐密封件;
7. 手工钢锯:端面差、毛刺掉屑,慢,零成本,适合临时少量。
怎么选?
简单总结:
标准规格大批量量产,选专用滤芯切管机,定长准、效率高;
高端熔喷 / 折叠滤芯、医疗食品级,优先超声波切割,端面干净无焦边;
打样、小批量多规格、异形端头修边,选振动刀冷切,无焦边、换款快、不用刀模;
临时粗切,砂轮锯片可应急,但端面必须二次打磨;
激光和热切对 PP 滤芯这种热塑性蓬松材料,焦边和热影响是硬伤,端面密封要求高的滤芯不建议用。
采购前建议带实际滤芯到厂家试切,重点看端面是否平整垂直、有无焦边掉屑、粘接端盖是否牢靠,再决定工艺。
【FAQ 常见问题】
问:PP 滤芯用什么切割方式最好?
答:没有万能方式。标准滤芯大批量量产用专用切管机;高端熔喷 / 折叠滤芯要求端面无焦边选超声波切割;打样、小批量多规格和异形端头修边选振动刀冷切;激光和热切易造成 PP 焦边结皮,不建议用于密封要求高的滤芯。
问:振动刀可以切割 PP 滤芯吗?
答:可以。振动刀靠刀片高频振动冷切,不发热、不焦边、不拉丝,配合圆柱滤芯专用夹具和旋转工装,可做端面切平、倒角和异形端头修边,换规格无需刀模,适合打样和小批量生产。
问:激光切割 PP 滤芯有什么问题?
答:PP 是热塑性材料,激光热熔会造成切口熔化发黄、结焦皮、拉丝,熔喷蓬松层受热收缩变硬,还会产生烟气,影响端面密封和滤材性能,净水 / 食品级滤芯不建议使用。
问:超声波切割和振动刀切割有什么区别?
答:两者都是冷切无焦边。超声波靠刀头高频振动减摩擦,端面更干净、适合高端量产滤芯,但设备贵;振动刀是数控刀片高频振动,可做异形和多规格打样、设备成本中等,适合小批量和柔性生产。
问:PP 滤芯切割后端面为什么要平整?
答:端面要粘接端盖并装入滤壳,端面不平、有焦边掉屑会导致端盖粘接不牢、密封漏气,因此滤芯端面切割要求垂直、平整、无杂质。
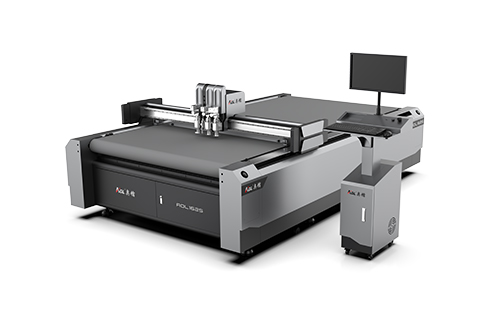
免费试切,PP 滤芯振动刀切割机,支持带样打样。
不确定 PP 滤芯用哪种切割方式?可将熔喷、折叠、线绕滤芯寄样或带料来厂,技术人员按图纸免费试切端面和异形端头,现场确认是否焦边掉屑、端面是否平整,再推荐机型。
厂家直供,可配圆柱滤芯旋转夹具和端头工装;
冷切工艺,不焦边、不拉丝、不结硬块,端面干净;
数控导入图纸即可,端面切平、倒角、异形端头一次完成,无需刀模;
兼容 PP 熔喷滤芯、折叠滤芯、泡棉、EVA、无纺布等多种柔性材料;
提供安装调试、操作培训与售后维护。
咨询方式:点击在线咨询或拨打厂家电话,获取 PP 滤芯切割方案与报价,预约免费试切。