软木作为一种环保、轻便、减震性能优异的材料,广泛应用于葡萄酒塞、隔热保温板、软木地板、工艺品、密封垫片等领域。但很多厂家在软木加工过程中经常遇到切面毛糙、尺寸不准、材料浪费大等问题。本文结合多年软木材料切割经验,从材料特性、切割难点、设备选型到参数设置,系统讲解软木材料的高效切割方案。
软木材料为什么难切?
软木(栓皮栎树皮)的结构决定了它的加工特性:
1、弹性大、易回弹。软木内部由无数充满空气的细胞组成,受压后容易变形回弹,普通刀具切割后切面容易收缩起毛。
2、质地松软但纤维交织。虽然密度低,但软木纤维相互交织,刀切时容易出现拉丝、扯裂现象。
3、厚度差异大。从 0.5 毫米的软木垫片到 50 毫米以上的软木板,不同厚度需要不同的切割方案。
4、对粉尘敏感。软木切割产生的细粉容易粘在刀头上,影响刀具锋利度和切割精度。
常见痛点:用美工刀手工切,效率低、边缘不齐;用激光切割,焦边发黄、有异味;用模切,开模成本高、换型慢。
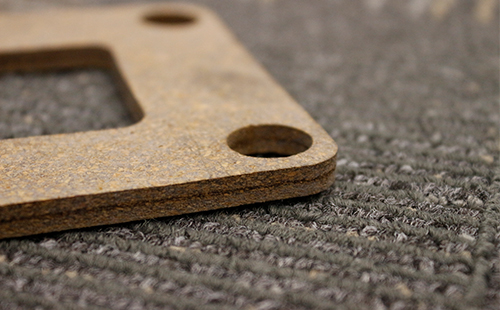
三种软木切割方式对比
手工美工刀切割,边缘毛糙、尺寸误差大,效率极低,成本低,只适合零星小件。
激光切割,切面焦黑发黄、有糊味,效率中等,成本中等,适合超薄软木贴纸。
振动刀切割机切割,切面光滑、无热影响,效率高,成本中等,适合全厚度软木板和垫片。
激光切割软木的问题:软木属于易燃多孔材料,激光高温切割会导致边缘碳化发黑、产生刺鼻气味,且软木粉在高温下存在起火隐患。对于对外观和环保要求高的软木地板、杯垫、工艺品等产品,激光切割基本无法满足品质要求。
振动刀切割机为什么适合软木?
振动刀切割机采用高频振动刀片上下往复运动切割,属于冷加工方式,特别适配软木这类软性、易热变形材料。
第一,切面光滑无焦边。纯机械物理切割,不产生高温,软木切面保持原色原味,边缘整齐不崩边,无需二次打磨。
第二,精度可达正负 0.1 毫米。数控定位加图形化编程,任意形状一键切割。无论是圆形垫片、异形密封件还是复杂工艺品图案,都能精准还原设计稿。
第三,厚度范围广。从 0.3 毫米的软木薄片到 60 毫米的高密度软木板,换不同刀头即可适配。多层叠切功能还能一次性切割 5 到 10 层,大幅提升效率。
第四,环保无粉尘困扰。设备标配吸尘装置,切割产生的软木粉实时吸走,车间环境干净,也避免了粉尘粘刀问题。
第五,省料省人工。自动排版软件自动优化材料利用率,相比手工切割可节省百分之十五到三十材料。一台设备可替代 3 到 5 名切割工人,换型只需导入新图纸,无需开模。
软木切割常见问题及解决
问:切出来的边缘有毛丝怎么办?
答:检查刀片是否钝化,及时更换新刀;适当提高振动频率;降低切割速度让刀刃充分切断纤维。
问:厚软木板切不透,底部有粘连?
答:降低速度,增加振动频率;采用分层切割策略,先切一半深度再切透;检查台面吸附力是否足够。
问:软木片切割后尺寸收缩变大?
答:软木有轻微回弹特性,图纸设计时预留 0.1 到 0.2 毫米补偿量;确保材料切割前已在车间环境静置 24 小时以上释放内应力。
问:异形软木件切割效率低?
答:使用自动排版功能优化排料,多件共边切割减少走刀路径;开启多层叠切模式提升单批次产量。
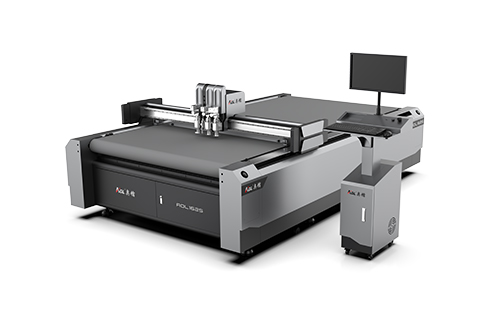
选型建议:什么样的振动刀适合切软木?
如果你正在评估软木切割设备,建议重点关注以下几点:
第一,台面吸附能力。软木片较轻,需要强吸力真空台面防止材料移位。
第二,刀库配置。至少配备直刀加圆刀两把刀,应对不同厚度和形状需求。
第三,吸尘系统。软木粉量大,必须配大功率吸尘,保护导轨和刀头。
第四,软件易用性。支持 DXF、PLT 等格式导入,自动排料排版功能省料省心。
第五,售后保障。软木切割虽然门槛不高,但参数调试需要厂家技术支持,选有行业经验的厂家更省心。
软木材料的切割核心在于冷加工加高频振动加精准控制,振动刀切割机恰好匹配这一需求。相比传统手工和激光切割,振动刀在切面质量、材料利用率、环保性和换型灵活性上都有明显优势,特别适合软木垫片、软木地板、软木工艺品等批量定制化生产场景。
如果你的工厂正在用传统方式切软木,不妨了解一下振动刀切割方案。一次设备投入,长期省下的人工和材料成本会远超预期。有软木切割打样需求的朋友,可以寄样测试,亲眼看看切出来的效果再做决定。