在电子绝缘、新能源电池、电工电气、变压器等行业,青稞纸是应用极广的基础绝缘材料。但很多加工厂都面临同款痛点:薄款青稞纸切割易起毛边、分层破边,厚料切割切面不平整,激光切割边缘碳化影响绝缘性能,模切开模成本高、换款慢,小批量异形件加工效率低。
青稞纸切割的核心诉求,从来不是 “切断” 这么简单,而是要在保证尺寸精度、切面平整、绝缘性能不受损的前提下,兼顾生产效率与材料利用率。选错切割设备,不仅次品率居高不下,还可能因绝缘性能不达标引发产品质量风险。
本文就从青稞纸的材料特性出发,拆解 4 种主流切割工艺的适配性,整理工业级选型标准与分场景方案,帮有绝缘材料加工需求的厂家选到适配的切割设备。
先搞懂:青稞纸切割的核心约束,来自材料本身
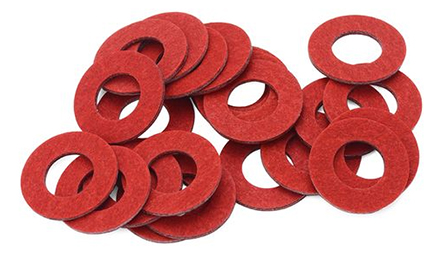
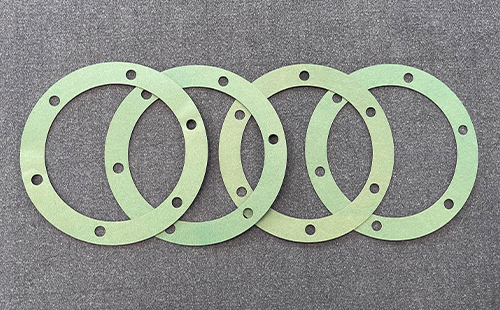
青稞纸又称青壳纸,是一种由棉纤维或木纤维制成的致密绝缘纸板,凭借良好的绝缘性、韧性和耐电压性能,广泛用作绝缘垫片、电芯隔膜、槽楔、衬垫等部件。它的材料属性,直接决定了切割工艺的选择边界:
1. 厚度跨度大,力学性能差异显著
常用规格从 0.05mm 超薄型到 1.5mm 厚型不等,薄料脆而易碎,切割稍有拉扯就会破边、变形;厚料结构致密,普通刀具切割易出现切面倾斜、毛边残留。
2. 核心价值是绝缘性,切割不能破坏属性
绝缘性能是青稞纸的核心指标。高温切割会导致纤维碳化、导电粉尘残留,直接降低绝缘等级;强力冲压会造成纤维断裂、分层起毛,同样影响绝缘密封性。这也是很多工艺 “能切断但不能用” 的根本原因。
3. 版型以异形小件为主,批量分化明显
青稞纸多加工为垫片、垫圈、异形绝缘片,版型复杂、尺寸偏小,订单呈现 “大批量标准件 + 小批量定制件” 两极分化的特点,对设备的柔性加工能力要求高。
4. 材料成本不高,但次品返工成本高
青稞纸本身单价不高,但切割不合格的产品无法二次修复,且流入下游可能引发电气安全问题,因此对切割合格率的要求远高于普通包装材料。
4种主流青稞纸切割工艺对比:原理、优缺点与适配场景
目前行业内青稞纸加工方式主要分为人工裁切、模切冲型、激光切割、振动刀数控切割四类,四类工艺在精度、绝缘影响、成本、效率上差异极大,下面逐一拆解。
1. 人工裁切(样品 / 小补料场景)
依靠美工刀、剪刀配合模板手工裁切,是最基础的加工方式。
- 优点:灵活度高,无需设备投入,适合打样、少量补料、超大尺寸单件加工。
- 缺点:尺寸误差大,切面易有毛边、斜口,一致性极差;效率极低,无法批量生产;依赖人工经验,薄料极易裁破。
- 适配场景:研发打样、零星补料、非标准超大件加工,不适合量产。
2. 模切冲型(大批量标准件主流工艺)
通过定制金属刀模,配合冲床或模切机冲压成型,是传统大批量青稞纸加工的主流方案。
- 优点:同版型批量加工速度快,产品一致性高;设备操作门槛低,量产成本可控。
- 缺点:刀模定制成本高、周期长,异形件、小批量订单换款成本极高;冲压压力易造成薄料压痕、纤维分层,边缘起毛;厚料冲切易出现切面不垂直、毛刺残留,需要二次修边;无法适配频繁改款的定制化订单。
- 适配场景:尺寸固定、订单量大的标准绝缘垫片、垫圈等产品加工。
3. 激光切割(高精度异形加工场景)
利用聚焦激光束热熔汽化材料实现切割,图形自由度高,精度表现突出。
- 优点:无需开模,图形修改灵活;切割精度高,可加工极细的异形结构和微孔;自动化程度高,排版紧凑,材料利用率高。
- 缺点:属于高温切割,切割边缘会出现碳化现象,产生导电碳屑,直接降低青稞纸的绝缘性能,对绝缘要求高的场景不适用;薄料切割易出现烧边、卷边,厚料切割切面易有挂渣;切割过程产生烟气,需要配套除尘除味设备。
- 适配场景:对绝缘要求不高的低端绝缘件、厚青稞纸异形打样、非绝缘用途的青稞纸加工。
4. 振动刀数控切割(高品质绝缘件优选工艺)
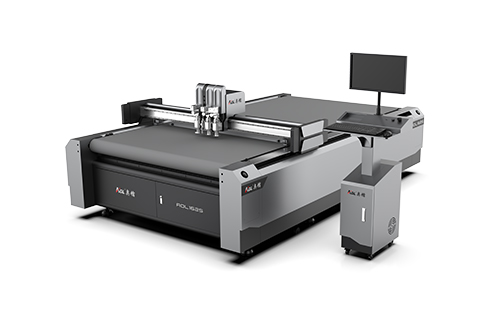
依靠刀片高频往复振动进行物理冷切割,全程常温作业,搭配数控系统自动排版切割,是目前兼顾精度、绝缘性与柔性的主流方案。
- 优点:常温冷切割,无碳化、无热熔,切割后纤维结构完整,完全不影响青稞纸的绝缘性能;切面平整光滑,无毛刺、无压痕、不分层,薄料不破碎、厚料切面垂直,无需二次修边;无需开模,导入图纸即可切割,支持任意异形图形,换款零成本;智能排版软件可最大化利用材料,降低边角料损耗;可适配 0.05mm-2mm 厚度区间的绝大多数青稞纸规格,通用性强。
- 缺点:设备采购成本高于普通模切机,对刀片锋利度有一定要求。
- 适配场景:新能源电池、高端电子、变压器等对绝缘性能要求高的场景;多品种、小批量、异形件的柔性生产;兼顾打样与量产的综合加工需求。
青稞纸切割机选型 5 大核心指标
选青稞纸切割设备,核心是 “适配厚度、保障绝缘、满足精度、匹配批量”。具体可从以下 5 个维度评估,避开无效选型。
1. 切割原理:优先冷切割,绝缘场景慎选激光
对于有绝缘性能要求的青稞纸加工,优先选择振动刀等冷切割设备,从根源上避免高温碳化导致的绝缘失效问题。仅当产品绝缘要求极低、且以异形厚料打样为主时,可考虑激光设备。
2. 厚度适配范围:匹配自身常用规格
不同设备的切割厚度能力不同,需对应自身主力产品选型:
- 以 0.5mm 以下薄青稞纸为主:重点考察设备的送料平稳性和刀片精细度,优先选带真空吸附台面的振动刀设备,避免薄料走位、起皱。
- 以 1mm 以上厚青稞纸为主:考察设备的切割力度与刀片刚性,确保一刀切透,切面无倾斜、无拉丝。
3. 精度与一致性:满足产品公差要求
青稞纸作为配套绝缘件,通常有明确的尺寸公差要求。选型时需关注设备的重复定位精度和切割精度,高端振动刀设备重复定位精度可达 ±0.05mm,可满足绝大多数精密绝缘件的公差要求。
4. 柔性生产能力:匹配订单结构
如果订单以多品种、小批量、定制化为主,优先选数控振动刀设备,省去开模成本与周期;如果以单一标准件大批量为主,可结合订单量评估模切与振动刀的综合成本。
5. 配套功能:提升加工效率
- 自动送料功能:适合卷料青稞纸加工,实现连续切割,大幅提升量产效率。
- 视觉定位功能:适合带印刷标记的青稞纸模切,精准对位,偏差自动补偿。
- 智能排版功能:自动优化排版路径,提升材料利用率,减少边角料浪费。
不同应用场景选型方案推荐
结合行业常见应用场景,给出针对性选型建议,减少试错成本。
1. 新能源电池青稞纸绝缘件
核心要求:绝缘性能稳定、尺寸精度高、无毛刺碳屑。
推荐方案:带自动送料的振动刀切割机。冷切割保障绝缘性能,高精度控制满足电芯配套公差,自动送料适配卷料量产需求。
2. 电子电器绝缘垫片
核心要求:异形多、换款快、切面平整。
推荐方案:平板式振动刀切割机。无需开模,快速切换版型,适合多品类垫片加工,小批量打样与量产均可兼顾。
3. 变压器 / 电机青稞纸槽楔
核心要求:厚料切割、切面垂直、一致性好。
推荐方案:大功率振动刀切割机,搭配专用直刃刀具,厚料一刀切透,切面垂直无毛刺,替代传统冲切工艺,减少二次修边。
4. 小批量打样 / 研发实验室
核心要求:灵活度高、成本低、无需开模。
推荐方案:小型振动刀切割机或高精度激光打样机;若涉及绝缘性能验证,优先选小型振动刀。
青稞纸切割常见误区避坑
1. 误区一:激光切割精度高,所有青稞纸都能用
激光的精度优势只适用于非绝缘或低绝缘要求场景。对于电气、电池类青稞纸,碳化会留下绝缘隐患,属于工艺选型错误,切勿只看精度忽略绝缘性能。
2. 误区二:模切一定比数控切割成本低
模切的低成本只针对超大批量单一产品。如果订单品种多、单量小,刀模成本、换模时间成本会大幅拉高整体加工成本,反而不如振动刀设备性价比高。
3. 误区三:切割压力越大,厚料切得越好
厚青稞纸切割的关键是刀片锋利度与振动频率,而非单纯加大压力。压力过大反而会压溃纤维,造成分层、压痕,影响产品性能。
4. 误区四:所有振动刀设备都能切好薄青稞纸
普通振动刀台面吸附力不足、刀具匹配度差,切割薄青稞纸容易出现走位、破边。必须选择带分区真空吸附台面、搭配超细刃口刀片的专用绝缘材料切割设备。
青稞纸切割的本质,是在不破坏材料绝缘属性的前提下,实现高精度、高效率的成型加工。从工艺适配性来看,振动刀冷切割凭借对绝缘性能的零损伤、优异的切面质量和灵活的加工能力,已经成为高品质青稞纸加工的主流选择;模切与激光则在特定批量、特定要求的场景下具备成本优势。
厂家选型时,无需盲目追求高价设备,也不能只看初期成本,而应结合自身的产品厚度、精度要求、订单结构与绝缘等级,选择最匹配的切割方案,才能在保障产品质量的同时,实现降本增效。